


ISO 16949 szabvány szerinti SMT NYÁK-szerelvény
Műszaki specifikációk, alkalmazások és szolgáltatási lehetőségek
1. Bevezetés-ISO16949 SMT PCB-szerelvény nélkül
Az ISO 16949 egy nemzetközi minőségirányítási szabvány, amelyet kizárólag az autóipar számára fejlesztettek ki. Integrálja az ISO 9001 alapelveit, miközben további iparág-specifikus követelményeket, például ellátási lánckezelést, folyamatkockázat-megelőzést és termékkövethetőséget is tartalmaz. A Surface Mount Technology (SMT) NYÁK-összeállítások esetében az ISO 16949 szabványnak való megfelelés azt jelenti, hogy a teljes gyártási folyamatot úgy kell kialakítani, hogy megfeleljen az autóelektronika magas megbízhatósági, hosszú élettartamú és durva működési követelményeinek. Minden szakasznak-a nyersanyag kiválasztásától és az elhelyezés pontosságának ellenőrzésétől a késztermék teszteléséig és ellenőrzéséig-meg kell felelnie a legmagasabb szintű-ipari szabványoknak.
Az ISO 16949 szabvány szerint gyártott SMT NYÁK-szerelvények stabil működést tudnak fenntartani extrém autóipari környezetekben is. Ide tartoznak a járművezérlő rendszerek (amelyek ellenállnak a folyamatos vibrációnak és a feszültségingadozásoknak), a járműben lévő infotainment rendszerek (amelyek hosszú távú -adatátviteli stabilitást igényelnek) és az Advanced Driver Assistance Systems (ADAS), amelyek ultra-nagy jelfeldolgozási pontosságot igényelnek. Mint ilyenek, kritikus hardvertámogatást nyújtanak az autók biztonsága és teljesítménye szempontjából
2. Műszaki adatok
ISO16949 SMT
2.1 Szabványoknak való megfelelés
Az ISO16949 SMT PCB Assembly teljes folyamata megfelel az ISO 16949 tanúsítási rendszernek, beleértve a beszállítói minősítési auditokat (amelyek IATF 16949{5}}megfelelő tanúsítási dokumentumokat igényelnek), a gyártási folyamat paramétereinek figyelését (pl. valós idejű rögzítést és a visszafolyó sütő hőmérsékleti profiljainak nyomon követhetőségét), valamint (minden egyes tételnél 1 évnél a késztermék minőségi archiválását legalább 1 éven keresztül újra kell végezni). Ez biztosítja a teljes összhangot az autóipar termékkonzisztenciára és nyomon követhetőségére vonatkozó követelményeivel
2.2 Alkatrésztípusok
Támogatja minden típusú elektronikus alkatrész felszerelését, beleértve a hagyományos passzív alkatrészeket (ellenállások, kondenzátorok, ±1%-os vagy nagyobb pontosságú induktorok) és aktív alkatrészeket (IC chipek, LED fényforrások, érzékelők). Kifejezetten autóipari -minőségű, dedikált alkatrészeket is alkalmaz, mint például a magas-hőmérsékletnek-álló autóipari MCU-k (üzemi hőmérséklet-tartomány: -40 fok és 150 fok), az autóipari-minőségű érzékelők (elektromágneses interferencia-ellenállással) és a nagy{12}csatlakozási ciklusú (nagyobb{12}-élettartam) 1000 alkalommal). Minden alkatrésznek teljes AEC-Q sorozatú tanúsítási jelentést kell benyújtania
2.3 Forrasztási folyamat
Ólom-mentes forrasztási technológiát alkalmaz (megfelel az RoHS 2.0-nak és az azt követően felülvizsgált környezetvédelmi követelményeknek). A fő eljárás az ólom-mentes újrafolyós forrasztás (általában SAC305 forrasztást használnak 217 fokos olvadásponttal), míg az ólom-hullámmentes forrasztást speciális forrasztási kötésekhez használják. A forrasztási folyamat során a visszafolyó kemence hőmérsékleti profiljait optimalizálni kell (8-10 fokozatú fűtési/áztatási/hűtési profilok a különböző alkatrésztípusokhoz szabva), biztosítva a forrasztási hézag üreges arányát, legfeljebb 5% (3% vagy annál kisebb precíziós alkatrészeknél, mint például a BGA-k), hogy megfeleljenek az autós forrasztási kötések hosszú távú elektronikai követelményeinek.
2.4 Összeszerelési tűrés
Nagy-precíziós SMT-berendezésekre (pl. Fuji NX sorozat vagy Yamaha YSM sorozatú elhelyező gépekre) támaszkodik a mikron-szintű elhelyezési pontosság elérése érdekében. Az alkatrészek középponti pozicionálási eltérése ±0,05 mm-en belül van szabályozva, és a csapok beállítási eltérése legfeljebb 0,03 mm. Finom -osztású alkatrészek (pl. 01005-ös csomagok, 0,4 mm-nél kisebb tűosztású QFP-k) esetében további gépi látáskalibráció szükséges a 99,95%-os vagy annál nagyobb elhelyezési hozam biztosításához.
2.5 Tesztelés
Teljes -folyamattesztelő rendszert valósít meg:
Utólagos-elhelyezés: 100%-ban automatizált optikai ellenőrzés (AOI) legfeljebb 5 μm felbontással, amely több mint 20 típusú hiba azonosítására képes (pl. hiányzó alkatrészek, eltolódás, hideg forrasztási csatlakozások).
Utólagos
Funkcionális ellenőrzés: In-Circuit Testing (ICT) az áramköri csomópontok több mint 98%-ára kiterjedő szakadások, rövidzárlatok és alkatrészparaméter-eltérések észlelésére.
Mintavételi ellenőrzés: tételenként a minták 0,5–1%-án esnek át környezeti vizsgálaton (pl. hőmérséklet-ciklus, rezgésvizsgálat).
2.6 Hőmérséklet tolerancia
A késztermékek stabilan működhetnek szélsőséges hőmérsékleti tartományokban. A normál üzemi hőmérséklet tartomány -40 fok és 125 fok között van, míg a testreszabott termékek (pl. a motorterek nyomtatott áramkörei) ellenállnak a -55 és 150 fok közötti hőmérséklet-ingadozásoknak. A hőmérséklet-ciklusos tesztelést követően (-40 és 125 fok között váltakozva, ciklusonként 30 perc, összesen 1000 ciklus) az áramkör teljesítményének romlása 5% vagy annál kisebb.
2.7 Anyag
Az ISO16949 SMT PCB Assembly szubsztrátuma magas üvegesedési hőmérsékletű (Tg) FR4 anyagot használ, amelynek standard Tg értéke nagyobb vagy egyenlő 170 fokkal, és nagy -megbízhatóságú Tg verziója 200 fok vagy annál nagyobb. Az aljzat vastagsága az alkalmazási forgatókönyvtől függően változik (0,8 mm, 1,0 mm, 1,6 mm stb.), a rézfólia vastagsága pedig nagyobb vagy egyenlő, mint 1 uncia (az aktuális teherbíró képesség és a hőelvezetési teljesítmény biztosítása érdekében). A felületkezelések közé tartozik a merítési arany (nagy korrózióállóság, alkalmas nagy-frekvenciás jelekre), a forrólevegős forrasztási szintező (HASL, költséghatékony) vagy a szerves forrasztási védőanyag (OSP, környezetbarát és alkalmas autóipari finom{{15}}szúróforrasztásra){16}17, amely megfelel a hosszú távú szolgáltatási követelményeknek.
3. Funkciók és alkalmazások
Az ISO 16949 tanúsítvánnyal rendelkező SMT NYÁK-szerelvényeket széles körben használják az autóelektronikai iparban, a következő kulcsfontosságú alkalmazásokkal és funkciókkal:
3.1 Motorvezérlő egységek (ECU).
A motor „agyaként” az ECU-kban található SMT PCB valós idejű adatfeldolgozást és precíz vezérlést tesz lehetővé. Jeleket gyűjt több mint 20 érzékelőtől (pl. fojtószelep helyzete, üzemanyagnyomás, beszívott levegő hőmérséklete), és ezredmásodperceken belül kiszámítja az optimális üzemanyag-befecskendezési mennyiséget és a gyújtási időzítést. Figyeli a kipufogógáz-kibocsátási mutatókat is (pl. NOx, CO-koncentráció), hogy egyensúlyba hozza a motor teljesítményét és a környezeti megfelelést. Ezenkívül a PCB-nek ellenállnia kell a magas hőmérsékletnek (100 fok felett) és a motortérben fellépő folyamatos vibrációnak.
3.2 Infotainment rendszerek
Az SMT PCB, amely a járműben{0}}szórakoztató, navigáció és csatlakozási lehetőségek alapvető hardvereként szolgál, több-modulos áramkört integrál:
Multimédiás dekódoló chipek (4K videolejátszás támogatása).
GPS helymeghatározó modulok (helymeghatározási pontosság 10 m vagy annál kisebb).
Bluetooth/Wi{0}}kommunikációs modulok (támogatják a több{1}}eszköz egyidejű csatlakoztatását).
Érintőképernyős meghajtó áramkörök.
A NYÁK-kialakítás optimalizálja a jel integritását, hogy elkerülje az elektromágneses interferenciát (EMI) a modulok között, így nincs késés a navigációs hang, a zenelejátszás vagy az érintési műveletek során. Megfelel a járműkörnyezet alacsony-teljesítményigényének is (a készenléti áramerősség legfeljebb 10 mA).
3.3 Biztonsági rendszerek
Az SMT nyomtatott áramköri lapok kritikus fontosságúak a jármű biztonsága szempontjából, mivel a légzsákvezérlőkben, a -blokkolásgátló fékrendszerekben (ABS) és az elektronikus menetstabilizáló (ESC) rendszerekben alkalmazhatók:
Légzsákvezérlők: A PCB pontosan szabályozza a légzsákok kioldásának időzítését és erejét az ütközéstől számított legfeljebb 50 ms-on belül, hogy megelőzze a téves kioldódást vagy késéseket.
ABS/ESC rendszerek: A keréksebesség-érzékelő jeleinek gyűjtésével a PCB valós időben kiszámítja a kerékcsúszás mértékét, és gyorsan beállítja a féknyomást, hogy megakadályozza a kerekek blokkolását- vagy a jármű megcsúszását, így biztosítva a fékjelátvitel nulla késését.
3.4 Advanced Driver Assistance Systems (ADAS).
Az autonóm vezetési technológia hardveres alapjaként az SMT PCB-k támogatják a nagy-precíziós szenzorjelfeldolgozást és a döntéshozatali{1}}számításokat:
Sávtartási asszisztens-: Feldolgozza a kamerák vagy a LiDAR által gyűjtött útburkolati jeleket a jármű sávelhagyási távolságának és a vezetési rendszer beállításainak kiszámításához.
Adaptív sebességtartó automatika: Az előtte haladó járművek távolság- és sebességjeleit fogadja a milliméteres{0}}hullámradartól, hogy automatikusan beállítsa a jármű sebességét és fenntartsa a biztonságos követési távolságot.
Ütközésfigyelmeztetés: Integrálja a több{0}szenzoros adatokat (kamera + radar), hogy az esetleges ütközések előtt 1-2 másodperccel figyelmeztetést adjon, vagy akár vészfékezést indítson el.
Ezek a NYÁK-k ultra-nagy jelfeldolgozási pontosságot (jelkésleltetés legfeljebb 1 ms) és EMI-ellenállást igényelnek (a jármű{2}}radarából, vezeték nélküli kommunikációból stb. származó interferencia elkerülése érdekében).
3.5 Világítási rendszerek
Az SMT NYÁK-ok stabil vezetést biztosítanak a{0}}járművek LED-világításához, lehetővé téve a hatékony energiaátalakítást és az intelligens vezérlést:
Fényszórók: A LED-es fényforrásokat 实现 automatikus távolsági-tompított fényváltásra és adaptív tompításra állítja (a fénytartomány beállítása az útviszonyoktól függően). A PCB támogatja a PWM fényerő-szabályozási technológiát (a fényerő-szabályozási pontosság 1%-nál nagyobb vagy egyenlő), és stabil hajtóáramot tart fenn a -40 és 85 fok közötti hőmérsékleti tartományban.
Hátsó lámpák/irányjelzők: Valósítson meg dinamikus hatásokat, például szekvenciális irányjelzőket és nagy{0}}fényerősségű fékezést. A PCB többcsatornás LED meghajtó áramköröket integrál, miközben megfelel az autóelektronikai követelményeknek az alacsony energiafogyasztás (nyugalmi áram 5 mA vagy egyenlő) és a hosszú élettartam (50 000 óra vagy nagyobb üzemidő) tekintetében.
4. Részletek
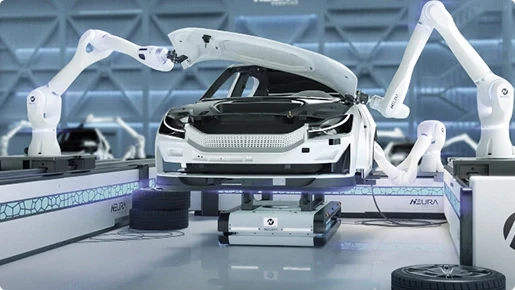
4.1 Gyártási folyamat ellenőrzése
Az ISO16949 SMT PCB Assembly folyamat megközelítésével összhangban egy átfogó irányítási rendszert hoznak létre az "Emberek, gépek, anyagok, módszerek, környezet és mérés" számára:
Személyzet: Minden kezelőnek el kell végeznie az IATF 16949 szabvány szerinti képzést és készségtanúsítványt (pl. az SMT kezelőknek elsajátítaniuk kell az elhelyezési paraméterek kalibrálását és a hiba azonosítását).
Berendezések: Az SMT gyártósorok (elhelyező gépek, reflow kemencék, AOI tesztelő berendezések) rendszeres megelőző karbantartást igényelnek (karbantartási ciklus legfeljebb 1 hónapig), és a kulcsfontosságú berendezéseknek meg kell őrizniük a karbantartási feljegyzéseket és a precíziós kalibrálási jelentéseket.
Környezet: A gyártóműhelyeknek ellenőrizniük kell a hőmérsékletet és a páratartalmat (22±2 fok, 45%±5% páratartalom), és meg kell felelniük az ANSI/ESD S20.20 elektrosztatikus védelmi szabványoknak (padlók, munkapadok és személyzet földelése; elektrosztatikus feszültség 100 V vagy annál kisebb).
Nyomon követhetőség: Minden NYÁK-hoz egyedi nyomon követési kód (pl. QR-kód) van hozzárendelve, amely lehetővé teszi a teljes folyamatinformáció (alapanyag tétel, gyártási idő, kezelő, vizsgálati adatok) lekérdezését a rendszeren keresztül, a nyomon követhetőség pontosságával egészen az egyes termékekig.
4.2 Anyagkiválasztási kritériumok
Minden nyersanyagnak meg kell felelnie az autóipar szigorú követelményeinek, a következő speciális szabványokkal:
Aljzatok: Meg kell felelniük az IPC{1}}4101 szabványoknak, és a paraméterekre (Tg-érték, hővezetőképesség, dielektromos állandó) harmadik féltől származó tesztjelentéseket kell benyújtani.
Komponensek: Meg kell felelnie az AEC-Q sorozatú tanúsítványnak (pl. AEC-Q100 integrált áramkörökhöz, AEC-Q200 passzív alkatrészekhez). A beszállítóknak fel kell venniük a minősített beszállítók listáját (QSL), és rendszeres, másodlagos{8}} auditon kell részt venniük.
Forrasztás: Az ólom-mentes forraszanyagnak meg kell felelnie a J-STD-006 szabványnak. A forrasztópaszta tárolása és használata szigorú hőmérséklet- és páratartalom-szabályozást igényel (hűtési hőmérséklet: 2-10 fok, hőmérséklet-visszanyerési idő 4 óránál nagyobb vagy egyenlő), hogy megakadályozzák a forrasztási teljesítmény romlását.
4.3 Hibamegelőzés és -ellenőrzés
Az ISO 16949 kockázatmegelőzési koncepció alapján egy zárt-hurkú „Megelőzési-Érzékelési-Javítási” rendszert hoznak létre:
Megelőzés: A lehetséges gyártási kockázatokat (pl. az alkatrészek eltolódása, forrasztási hézagok) a hibamód- és hatáselemzés (FMEA) azonosítják, és előre kidolgozzák a megelőző intézkedéseket (pl. elhelyezési paraméterek optimalizálása, visszafolyási profilok beállítása).
Észlelés: A teljes-folyamat-automatizált tesztelés mellett minőség-ellenőrzési pontokat is beállítanak (pl. az első-cikk-ellenőrzés az elhelyezés után, a mintavétel ellenőrzése a forrasztás után), hogy biztosítsák a hiba korai felismerését és kezelését.
Javítás: A tesztelés során azonosított hibák (pl. 0,1% hidegforrasztási kötések egy kötegben) esetén megkezdődik a kiváltó ok elemzése (5 Miért módszer). Korrekciós és megelőző intézkedéseket (pl. forrasztópaszta nyomtatási nyomásának beállítása) dolgoznak ki, és a javítás hatékonyságát igazolják a hasonló problémák megismétlődésének elkerülése érdekében.
5. Képesítés
moduláris cím
Lorem ipsum dolor sit amet consectetur adipisicing elit
5.1 Tanúsítási követelmények
A gyártóknak teljes ISO 16949 (IATF 16949) rendszertanúsítvánnyal kell rendelkezniük, a tanúsítás hatálya kiterjed a teljes SMT PCB összeszerelési folyamatra (a tervezéstől és a gyártástól a tesztelésig). Ezenkívül a kulcsfontosságú gyártási folyamatoknak (pl. forrasztás, tesztelés) meg kell felelniük az iparági-specifikus szabványoknak:
A forrasztási folyamatoknak meg kell felelniük az IPC{0}}A-610 Class 3 követelményeinek (az autóipari termékek legmagasabb megbízhatósági követelménye).
A vizsgálati módszereknek meg kell felelniük az IPC-J-STD-001 forrasztási konzisztencia szabványainak.
5.2 Szállítói képesítés
Az upstream beszállítók szigorú minősítési auditokon mennek keresztül, amelyek kiterjednek:
Tanúsítvány: A beszállítóknak rendelkezniük kell olyan tanúsítvánnyal, mint az IATF 16949 és az ISO 9001.
Minőségi képesség: Minőségi adatok szolgáltatása az elmúlt 6 hónapra vonatkozóan (pl. kötegelt átadási arány, hibaarány), a kötegelt átadási arány követelményeivel 99,5% vagy annál nagyobb, és a hibaarány kevesebb, mint 100 ppm a kulcsfontosságú alkatrészek (pl. autóipari -minőségű IC-k) esetében.
Szállítási képesség: A beszállítói termelés stabilitásának és az időben történő{0}}szállítási aránynak (követelmény: 98%-nál nagyobb vagy egyenlő) értékelése az ellátási lánc megszakításának elkerülése érdekében.
Folyamatos fejlesztés: A beszállítóknak belső minőségfejlesztési mechanizmust kell létrehozniuk, és havi minőségi jelentéseket és fejlesztési terveket kell benyújtaniuk.
5.3 Termékminősítési vizsgálat
A késztermékeknek a piacra kerülés előtt több körben is szigorú tesztelésen kell átmenniük, a fő tesztelemekkel, többek között:
Elektromos teljesítmény tesztelése: A PCB áramkör folytonosságának, a szigetelési ellenállásnak (100 MΩ vagy annál nagyobb) és a feszültségellenállásnak (500 V AC vagy annál nagyobb, 1 percig nincs meghibásodás) tesztelése.
Környezeti megbízhatóság tesztelése: Hőmérséklet-ciklus-teszt (-40-125 fok, 1000 ciklus), nedves hőteszt (40 fok, 95% páratartalom, 1000 óra) és rezgésvizsgálat (10-2000Hz, 20G gyorsulás, X/Y/Z óra tengelyenként). A tesztelés után a termékek nem mutathatnak mechanikai sérülést és normál elektromos teljesítményt
Élettartam tesztelése: A járműben történő hosszú távú-használat szimulációja (pl. folyamatos működés 85 fokban 10 000 órán keresztül). A tesztelés után a kulcsparaméterek (pl. jelátviteli sebesség, hajtóáram) romlása 10%-nál kisebb vagy azzal egyenlő.
Megfelelőségi vizsgálat: RoHS környezetvédelmi tesztelés (több mint 10 veszélyes anyag, például ólom és kadmium korlátozása) és EMC elektromágneses kompatibilitási vizsgálat (megfelel a CISPR 25 autóelektronikai EMC-szabványoknak).
6. GYIK
6.1 Miben különbözik az ISO 16949 SMT PCB összeállítás a szabványos PCB-szerelvénytől?
A szabványos PCB-összeállításhoz képest az ISO 16949 szabványnak megfelelő SMT PCB-szerelvény három alapvető szempontban különbözik:
Szigorúbb minőség-ellenőrzés: Nem csak a késztermék minősítésére összpontosít, hanem a teljes -folyamatkövethetőségre (a nyersanyagoktól a késztermékekig minden lépés rögzítése), a folyamatok kockázatának megelőzésére (a lehetséges problémák előzetes azonosítása az FMEA-n keresztül), valamint az autóipar termékkonzisztenciájára vonatkozó magas követelményeinek teljesítésére (a sarzs-–-a sarzsparaméter eltérése 2%-nál kisebb).
Erősebb környezeti alkalmazkodóképesség: Optimalizált kialakítás extrém autóipari körülményekhez (magas hőmérséklet, vibráció, elektromágneses zavarok), például magas -Tg-tartalmú hordozók használata, a forrasztási kötések megbízhatóságának növelése és elektromágneses árnyékoló rétegek hozzáadása. Ez stabil, hosszú távú{2}}működést biztosít -40 és 125 fok közötti hőmérsékleten és folyamatos vibrációs környezetben.
Átfogóbb tesztelés és ellenőrzés: A szabványos AOI- és ICT-teszteken túl, az autóipari-ellenőrzésre (környezeti megbízhatósági vizsgálat, 10 000 -órás élettartam-teszt, EMC-teszt) is szükség van a hosszú távú-járműben történő használat követelményeinek való megfelelés biztosításához.
6.2 Alkalmas ez a BQC által gyártott nyomtatott áramköri lap erősen{1}}rezgő környezetben?
Igen, a BQC ISO 16949 szabvány szerinti SMT NYÁK-szerelvényeit kifejezetten erős -vibrációjú környezetekhez tervezték, és kiváló rezgésállóságot biztosítanak:
Kialakítás: Továbbfejlesztett mechanikai szerkezetek (pl. vastagabb hordozóélek, optimalizált alkatrészek elrendezése a gravitációs középpont -a-gravitációs 偏移 elkerülése érdekében) és rezgés--ellenálló alkatrészek (pl. reteszelt csatlakozók, nagy-rezgés{8}ellenálló IC-k) használatosak.
Folyamat: A forrasztási hézag morfológiája optimalizálva van a forrasztás során (a forrasztási hézag térfogatának növelése, az üresedési arány szabályozása Legfeljebb 3%). A kulcsfontosságú komponensek (pl. BGA-k, érzékelők) esetében alátöltési technológiát alkalmaznak a forrasztási kötések és a hordozó közötti kötési szilárdság növelésére.
Ellenőrzés: Az egyes tételekből származó minták szigorú rezgésvizsgálaton esnek át (megfelel az IEC 60068-2-6, 10-2000Hz frekvenciatartománynak, 20G gyorsulás, X/Y/Z tengelyenként 2 óra). A tesztelés után nem történik alkatrészleválás vagy a forrasztási kötés repedése, és az elektromos teljesítmény teljesen normális marad, és megfelel az autóipari alkalmazások folyamatos vibrációs követelményeinek (pl. motortér-, alvázszerelési forgatókönyvek).
6.3 Milyen vizsgálati módszereket alkalmaznak a minőség biztosítása érdekében?
A termékminőség biztosítása érdekében a BQC egy „teljes{0}}folyamatú, több-szintű” tesztelési rendszert valósít meg, amelynek alapvető tesztelési módszerei, többek között:
Elhelyezési szakasz: 100%-os AOI nagy-felbontású kamerával (5 μm-nél nagyobb vagy egyenlő), hogy azonosítsa a megjelenési hibákat (hiányzó alkatrészek, eltolódás, fordított polaritás, hideg forrasztási kötések), 99,9%-os észlelési lefedettség mellett.
Forrasztási szakasz: Röntgenvizsgálat (a BGA-k, CSP-k alsó-oldalsó forrasztási kötéseinél) az alkatrészeken keresztüli rejtett hibák (belső üregek, áthidalás, hideg forrasztási kötések) kimutatására. A forrasztási kötés szilárdsági vizsgálatát mintákon is elvégzik (szakítószilárdságmérővel a forrasztási kötés lehúzó erejének mérésére, amely megfelel az IPC-TM-650 szabványoknak).
Funkcionális szakasz: Az ICT az áramköri csomópontok több mint 98%-át lefedi, hogy észlelje a szakadt áramköröket, rövidzárlatokat és az alkatrészek paramétereinek eltéréseit. Ezenkívül a tételenkénti minták 1%-a funkcionális tesztelésnek veti alá (a tényleges járműkörülmények -szimulációja a PCB működésének ellenőrzésére, pl. ECU jelfeldolgozás, ADAS érzékelő adatátvitel).
Megbízhatósági szakasz: Minden termék környezeti vizsgálaton esik át (hőmérséklet-ciklus, nedves hő, vibráció). A csúcskategóriás termékek-sópermet-teszten is esnek (az új energiafelhasználású járművek alvázalkatrészeihez) és túlfeszültség-tesztelésen (-járműben lévő tápegységek esetében), hogy biztosítsák a hosszú
Népszerű tags: ISO16949 SMT PCB összeállítás, Kína, gyártók, gyár, testreszabott, Az értékesítés utáni szolgáltatás PCB-szereléshez, Környezetbarát PCB -szerelvény, A PCB -szerelés globális szállítója, A PCB -szerelvény ellenőrzése, kisülési áramkör integrációja a PCB -szerelésbe, Benchmarking a PCB szerelvényben


